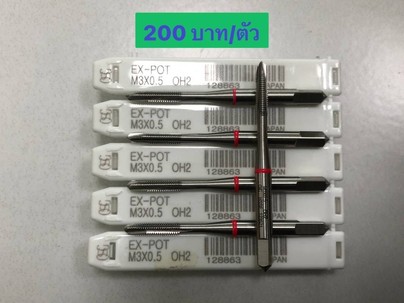
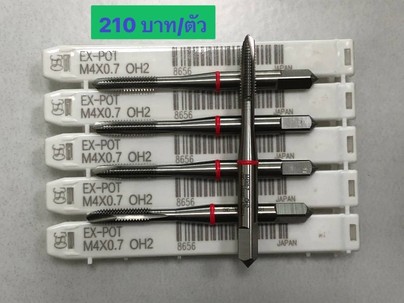
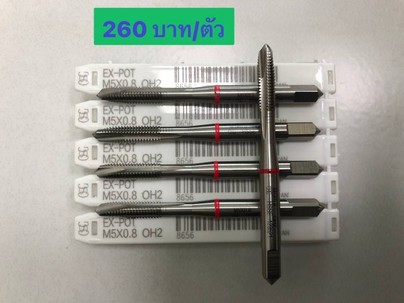
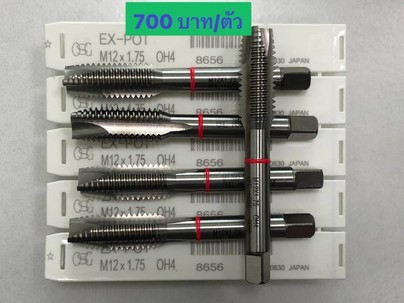
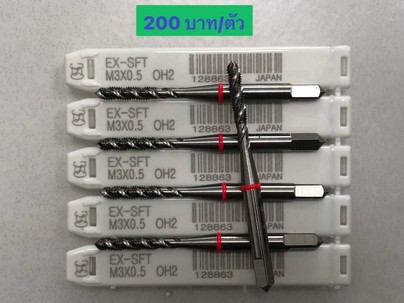
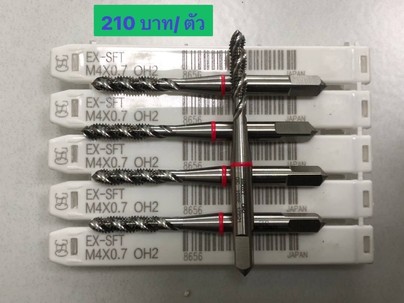
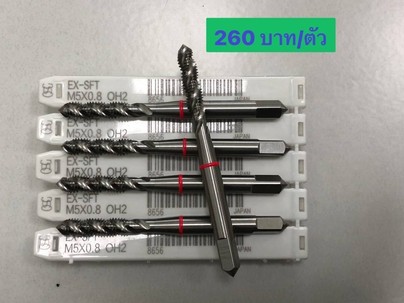
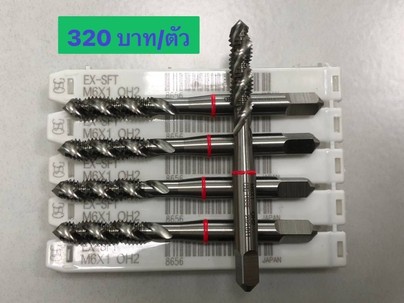
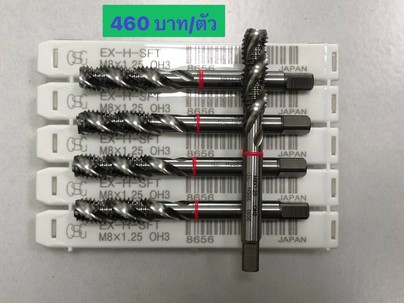
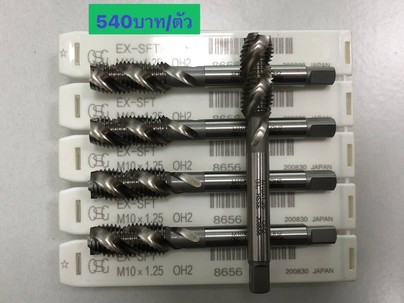
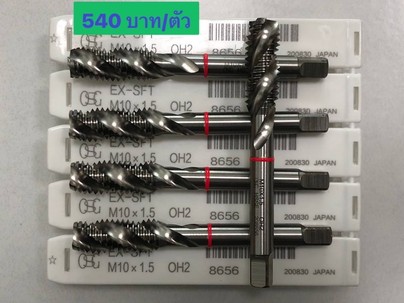
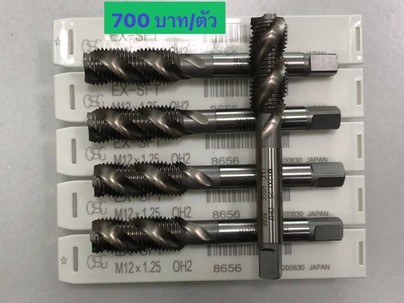
ดอกต๊าปเกลียว (Tapping) หรือ ดอกต๊าป เป็นอุปกรณ์ที่ใช้สำหรับการสร้างเกลียวให้กับชิ้นงานด้วยกระบวนการต๊าป โดยการตัดเกลียวในภายในรูของชิ้นงาน ซึ่งจัดอยู่ในกลุ่มของเครื่องมือตัด ทำจากเหล็กกล้า หรือคาร์ไบด์นอกจากนี้ยังใช้ในการแปรรูปโลหะต่างๆ การสร้างเกลียวในชิ้นงานนั้นสามารถทำได้ทั้งการต๊าปเกลียวด้วยมือ และการต๊าปเกลียวด้วยเครื่องจักร ซึ่งเกลียวที่เกิดจากการต๊าปนั้นมีทั้งเกลียวใน และเกลียวนอก
รูปแบบและวิธีการเลือกดอกต๊าปเกลียว
1. ดอกต๊าปร่องตรง (Straight Flute Tap)
ดอกต๊าปเกลียวชนิดนี้ นิยมใช้กันอย่างแพร่หลาย และเป็นแบบมาตรฐานในการสร้างเกลียวให้กับชิ้นงาน ลักษณะของดอกต๊าปเกลียวชนิดนี้จะมีสองด้าน ด้านยาวใช้สำหรับเจาะรูทะลุ ส่วนด้านสั้นใช้สำหรับเจาะรูตัน ในส่วนนี้จะมีข้อเสียคือจะมีเศษติดอยู่ในร่องเกลียว ทำให้ต้องเป่าเอาเศษฝุ่นออก ดอกต๊าปเกลียวนี้ทำจากวัสดุที่มีความแข็งแรงสูง เช่น เหล็กกล้าความเร็วสูง และซีเมนต์คาร์ไบด์ มักจะเห็นดอกต๊าปชนิดนี้ในการผลิตขนาดเล็ก
2. ดอกต๊าปร่องเกลียว (Spiral Flute Tap)
ดอกต๊าปเกลียวชนิดนี้มีการออกแบบให้ระหว่างแต่ละเกลียวตัดมีร่องระบายเศษ เพื่อที่ในขั้นตอนในการทำการต๊าปเศษของวัสดุจะถูกดันกลับออกมาตามร่อง ช่วยยืดอายุการใช้งานให้นานขึ้น นอกจากนี้ดอกต๊าปเกลียวมีองศาที่ต่างกันเพื่อให้เหมาะสมกับความเร็วรอบในการใช้งาน ซึ่งจะแบ่งเป็น ความเร็วต่ำมุมเกลียวจะอยู่ที่ 18-30 องศา และความเร็วสูงมุมเกลียวจะอยู่ที่ 45-52 องศา แต่ละมุมก็จะเหมาะกับวัสดุที่แตกต่างกันไป เช่น
มุมเกลียวจะอยู่ที่ 45 องศาหรือมากกว่า : เหมาะกับวัสดุที่มีความอ่อนตัว เช่น อลูมิเนียม หรือทองแดง
มุมเกลียวที่ 25-35 องศา : เหมาะกับโลหะผสม ที่มีความเปราะแตกง่าย
มุมเกลียวที่ 05-20 องศา : เหมาะกับวัสดุที่แข็งมากหรือเหนียวมาก เช่น สแตนเลสบางชนิด ไทเทเนียม หรือ โลหะผสมนิกเกิล
3. ดอกต๊าปปลายร่องเฉียง (Spiral Point Tap)
ดอกต๊าปชนิดนี้มีลักษณะคล้ายกับดอกต๊าปเกลียวร่องตรง แต่มีความพิเศษที่ส่วนปลายของดอกจะมีร่องที่ช่วยในการดันเศษวัสดุไปด้านหน้าทำให้เศษไม่ติดอยู่ในรูที่ทำการต๊าป เหมาะสำหรับการทำเกลียวแบบรูทะลุหรืองานที่ต้องการความเร็วในการต๊าปสูง
4. ดอกต๊าปมือ (Hand Tap)
เป็นดอกต๊าปเกลียวที่นิยมใช้กันพื้นฐาน เหมาะกับการทำเกลียวด้วยตัวเอง หรือด้วยมือ ผลิตจากเหล็กกล้าผสมคาร์บอน หรือเหล็กกล้าความเร็วรอบสูง มีความแข็งมากเหมาะกับการใช้ทำเกลียวกับวัสดุที่มีความแข็ง มีอยู่ด้วยกัน 3 ชนิด คือ
ตัวเรียว (Taper Tap) : สำหรับใช้ในการตัดเกลียวในวัสดุที่มีความแข็งมาก เช่น Alloy และชิ้นงานที่ต้องการเกลียวขนาดเล็กซึ่งมีโอกาสสูงที่จะแตกหัก
ตัวตาม (Plug Tap) : ลักษณะดอกต๊าปเกลียวจะคล้ายกับ ตัวเรียว (Taper Tap) แต่จะมีความยาวของช่วงที่เรียวน้อยกว่า เหมาะกับงานที่เป็นรูเจาะทะลุ หรือรูตัด
ตัวสุดท้าย (Bottoming Tap) : ลักษณะดอกต๊าปเกลียวนี้คือจะมีปลายเรียวเล็กน้อยเท่านั้น เพื่อช่วยให้เข้าไปในชิ้นงานตอนเริ่มต้นต๊าปเกลียวเท่านั้น เหมาะสำหรับรูที่ผ่านการต๊าปชนิดอื่นนำร่องมาก่อน ใช้ในการสร้างรูทะลุ และไม่ทะลุ
5. ดอกต๊าปรีดเกลียว (Forming Tap)
ดอกต๊าปเกลียวชนิดนี้ ถูกออกแบบมาให้มีความแตกต่างจากชนิดอื่น คือ จะสร้างเกลียวด้วยการรีด หรืออัดขึ้นรูปวัสดุภายในรู ในกระบวนการทำงานของดอกต๊าปชนิดนี้นั้นจะไม่มีเศษเกิดขึ้น เพราะเศษจะถูกอัดเข้าไปในเนื้อชิ้นงาน เหมาะกับการสร้างเกลียวให้กับวัสดุประเภทที่ไม่มีความแข็งมาก จึงเหมาะกับวัสดุ เช่น เหล็กคาร์บอนต่ำ หรืออลูมิเนียม
ดอกต๊าปเกลียว (Tapping) หรือที่เรียกกันสั้นๆ ว่า “ดอกต๊าป” คืออุปกรณ์สำหรับสร้างรูเกลียวในวัสดุต่างๆ เพื่อเชื่อมต่อวัสดุที่ต้องการด้วยการหมุนเกลียวให้เข้ากันได้อย่างพอดี ดอกต๊าปมีการใช้งานในอุตสาหกรรมการผลิตอยู่มาก ไม่ว่าจะเป็นผู้ผลิตขนาดเล็กหรือขนาดใหญ่ ขึ้นอยู่กับว่าผู้ใช้งานนั้นต้องการสร้างชิ้นงานแบบไหน
ดอกต๊าป หรือดอกแท๊ป ถือเป็นหนึ่งในอุปกรณ์สำคัญทางวิศวกรรมในการสร้างชิ้นงาน ที่นอกจากจะต้องใช้ความแม่นยำสูงแล้ว ยังต้องทำความเข้าใจประเภท และวิธีใช้งานได้อย่างถูกต้องด้วย และในบทความนี้เราจะอธิบายเกี่ยวกับวิธีการเลือกดอกต๊าปให้เหมาะสมกับงาน รวมถึงวิธีการใช้งานที่ถูกต้อง
ทำไมเราต้องให้ความสำคัญกับเลือก ดอกต๊าป
งานที่ใช้ดอกต๊าปคือการสร้างเกลียวในรูของวัสดุ ซึ่งเป็นงานประเภทที่แก้ไขได้ยาก การเลือกดอกต๊าปที่ถูกต้องตั้งแต่เริ่มต้นจึงเป็นสิ่งจำเป็น เพราะหากเราเลือกผิด อาจทำให้ชิ้นงานทั้งชิ้นเสียไปเลย เพราะใส่สกรู หรือประกอบกับวัสดุอีกชิ้นไม่ได้
ต่อให้สามารถประกอบชิ้นงานได้ แต่ชิ้นงานจะไม่คงทนเท่าที่ควร เนื่องจากเกลียววัสดุไม่พอดีกัน มีความหลวม หรือแน่นไปเป็นต้นสิ่งสำคัญอีกประการคือ ตัวดอกต๊าปทำจากเหล็กกล้าผสมคาร์บอน หรือเหล็กกล้าความเร็วรอบสูง ซึ่งทำให้ดอกต๊าปมีความแข็ง แต่แตกหักได้ง่าย หากเลือกผิดประเภทไม่ใช่แค่จะเสียชิ้นงานเท่านั้น อาจจะเสียอุปกรณ์ไปด้วย
ปัจจัยที่ต้องดูก่อนเลือกดอกต๊าปมี 3 ส่วนคือ
รูปแบบของดอกต๊าป
ประเภทและขนาดของรูในชิ้นงาน
ประเภทของเกลียวในชิ้นงาน
รูปแบบของ ดอกต๊าป
โดยส่วนมากดอกต๊าปจะถูกแบ่งตามประเภทการใช้งานอยู่แล้ว ซึ่งในปัจจุบันดอกต๊าปที่ได้รับความนิยมมีทั้งหมด 5 ประเภท คือประเภทและขนาดของรูในชิ้นงานในการเลือกใช้ ดอกต๊าป
การเจาะรูคือสิ่งจำเป็นสำหรับงานต๊าป เพื่อเป็นการนำร่องว่าชิ้นงานนั้นๆ จะต้องถูกเจาะเกลียวบริเวณไหน ลึกเท่าไหร่ อีกทั้งยังเป็นรูรูปแบบไหน ซึ่งประเภทของรูในงานต๊าปจะมีการแบ่งหลักๆ เป็นสองประเภท คือ รูตัน และ รูไม่ตัน ซึ่งก็ต้องใช้ ดอกต๊าปแตกต่างกันออกไปอีก
รูตัน : คือการเจาะแบบไม่ทะลุชิ้นงาน การเจาะประเภทนี้ควรใช้ ดอกต๊าปร่องเกลียวสว่าน หรือดอกต๊าปรีดเกลียว เนื่องจากสามารถถ่ายเทเศษวัสดุต่างๆ ออกจากชิ้นงานได้ง่ายกว่า ทำให้ชิ้นงานเรียบร้อยมากขึ้น
รูทะลุ : รูทะลุคือการเจาะทะลุชิ้นงาน ควรใช้ดอกต๊าปปลายร่องเฉียง เนื่องจากส่วนปลายจะช่วยดันเศษวัสดุให้ออกทางด้านที่เจาะทะลุ
สำหรับขนาดของรูเจาะก่อนทำการต๊าป เราจะอิงตามมาตราเมตริกในการคำนวณ ซึ่งจะคำนวณจากระยะพิตซ์(ระยะจากมุมเกลียวหนึ่งไปอีกเกลียวหนึ่ง)และขนาดของดอกต๊าป ตัวเลขเหล่านี้จะเขียนอยู่ที่ด้ามดอกต๊าปอยู่แล้ว
และสูตรคำนวณมีดังนี้
ขนาดของดอกต๊าป – ระยะพิตซ์ = ขนาดของรูเจาะ
ยกตัวอย่าง ถ้าเราต้องการทำเกลียวขนาด M10 x 1.5 ต้องเจาะรูขนาดเท่าไหร่
10 – 1.5 = 8.5 มม.
เราต้องเจาะรูขนาด 8.5 มม.เพื่อทำเกลียวขนาด M10 x 1.5
อนึ่ง คุณสามารถอ่านเกี่ยวกับมุมพิตซ์ในดอกต๊าปเกลียวได้จากบทความ ไขข้อสงสัย ดอกต๊าปเกลียวคืออะไร เพื่อเนื้อหาที่ละเอียดมากขึ้น
ประเภทของเกลียวในชิ้นงาน ของดอกต๊าป
เกลียว หรือเกลียวในชิ้นงาน จะถูกแบ่งออกเป็น 5 ชนิด ตามการออกแบบชิ้นงานนั้นๆ ซึ่งส่งผลโดยตรงต่อการต๊าปและการประกอบชิ้นงาน โดยจะมีรูปแบบดังต่อไปนี้
เกลียวสามเหลี่ยม
เกลียวเมตริก (M-Thread)
เกลียว ISO
เกลียววิตเวอร์ต
เกลียวอเมริกัน
เกลียวยูนิไฟด์
เกลียวสามเหลี่ยมยอดแหลม
เกลียวสี่เหลี่ยม
เกลียวสี่เหลี่ยมคางหมู
เกลียวTr
เกลียวAeme
เกลียวหนอน
เกลียวกลม
เกลียวฟันเลื่อย
โดยส่วนมากสำหรับงานต๊าปแล้ว เรามักได้พบเจอกับเกลียวเมตริกเป็นหลัก เนื่องจากเป็นเกลียวรูปแบบมาตรฐาน มีการใช้งานทั่วไปมากที่สุด แต่ก็ยังมีการใช้เกลียวรูปแบบอื่นๆ ซึ่งฝั่งวิศวกรจะมีการระบุในงานว่าเป็นเกลียวประเภทไหน
รูปที่2 ภายในบทความ ดอกต๊าป
วิธีการใช้งานต๊าปที่ถูกต้อง
การต๊าปจะแบ่งออกเป็นสองประเภท คือ การต๊าปด้วยมือ และการต๊าปด้วยเครื่องจักร ซึ่งที่มักมีความผิดพลาดบ่อยคือการต๊าปด้วยมือ
อุปกรณ์สำหรับการต๊าปด้วยมือจะมีสองส่วนหลักๆ คือดอกต๊าป และด้ามต๊าป ซึ่งในส่วนของด้ามนั้นสามารถเปลี่ยนรูปร่างได้ตามลักษณะการทำงานและความถนัดของแต่ละคน แต่สิ่งสำคัญคือต้องมีการยึดจับดอกต๊าปได้มั่นคง ไม่หลุดหลวม
โดยวิธีการต๊าปมือมีดังนี้
เลือกดอกต๊าปให้เหมาะสมกับชิ้นงาน ตามหลักเกณฑ์ที่กล่าวไว้ข้างต้น ทั้งรูปแบบ ประเภทของรู และประเภทของเกลียวล้วนมีความสำคัญ โดยเฉพาะระยะพิตซ์ของดอกต๊าป ที่บางครั้งไม่เป็นไปตามมาตรฐาน ต้องมีการสังเกตให้ดี
เจาะรูตามขนาดที่คำนวณไว้ โดยมีความลึกเกลียวไม่น้อยกว่า 75%
ยึดชิ้นงานด้วยอุปกรณ์ยึดจับ ตรวจสอบว่าไม่ขยับเขยื้อนหากมีการหมุน
ใส่ดอกต๊าปลงในรูที่ต้องการทำเกลียว และดอกต๊าปต้องตั้งฉากกับชิ้นงานเท่านั้น หากเอียงอาจทำให้ดอกต๊าปหักง่ายกว่าปกติ
หมุนดอกต๊าปตามเข็มนาฬิกา ราว ¼ รอบ แล้วหมุนกลับเพื่อให้เศษวัสดุหลุด แล้วหมุนต่อจากตำแหน่งสุดท้ายไปเรื่อยๆ อีกทีละ ¼ รอบ ทำอย่างต่อเนื่องด้วยแรงที่เท่าเดิมเพื่อหลีกเลี่ยงการแตกหักของดอกต๊าป
หยอดน้ำมันคลายความร้อนเมื่อรู้สึกว่าอุณหภูมิวัสดุเริ่มสูงขึ้น รวมถึงทำความสะอาดรูเป็นระยะๆ
ทำซ้ำกันจนได้ลักษณะและความลึกของรูที่ต้องการ ถ้าเกิดอาการติดในจุดหนึ่งจุดใดต้องถึงดอกต๊าปออกมาตรวจสอบ
เปลี่ยนดอกต๊าปเป็นดอกที่สอง และดอกที่สาม ทำซ้ำขั้นตอนข้างต้นเป็นการเก็บงาน
ตรวจสอบความเรียบร้อยและตกแต่งชิ้นงาน
สำหรับการต๊าปด้วยเครื่องจักร ควรทำตามข้อปฏิบัติที่เหมาะสมสำหรับเครื่องจักรนั้นๆ รวมถึงฟังคำแนะนำจากวิศวกรหรือหัวหน้างาน เพื่อความปลอดภัยในการใช้งาน
สรุปบทความ
การเลือกดอกต๊าปนั้นส่งผลโดยตรงกับตัวชิ้นงานและกระบวนการผลิต หากเราเลือกได้ถูกต้อง และมีการใช้งานที่เหมาะสม เราก็สามารถทำงานได้อย่างมีประสิทธิภาพมากขึ้น อีกทั้งยังลดความผิดพลาดที่อาจเกิดขึ้นตอนทำงานอีกด้วย
Thread taps produce holes for threaded fasteners such as bolts and screws. Just as spinning drill bits cut holes into the material, turning thread taps creates threads in pre-drilled holes. Tapping threads can be done by hand, unlike most drilling.
What is a Thread Tap Used for?
Threading Taps
Thread taps produce holes for threaded fasteners such as bolts and screws. Just as spinning drill bits cut holes into the material, turning thread taps creates threads in pre-drilled holes. Tapping threads can be done by hand, unlike most drilling.
To use thread taps, affix them to either tap wrenches or to power tools such as drill presses or hand drills. Then, turn them into a drilled hole at the appropriate feed rate for your application.
While thread taps create the threads for the female portion of the threaded connection, such as on a nut or a hole in a workpiece, thread dies create the threads for the male portion, as with bolts or screws.
Types of Thread Taps
Along with the diameter and thread type (BSP, UNC, metric, etc.) of the holes you need to produce, you must also determine the best end point, taper, and flutings for your thread taps based on your application.
The tap’s end point can be formed with a short twist in the threads, as seen on high-performing spiral point taps. The thread tap’s taper is the slope at its cutting end. Taps with the longest tapers are taper taps. Plug taps have shorter tapers and bottoming taps have none. A given tapped hole will often require using more than 1 of these to fully complete its threads.
Flutings are the void sections cut out of tap threads. Choose a fluting style based on the types of chips your workpiece’s material will form as it’s cut. Straight flute taps are meant for more brittle material, which forms fine chips, while spiral flute taps can handle the stringy chips that softer material forms.
Taps can also create threads by cutting material away or compressing and deforming material without cutting chips. This latter process involves forming taps.
Whatever your application is in these categories, RS offers a thread-tapping tool to achieve it.
Spiral Point Tap
Spiral Point Tap
Choose spiral point taps for through holes since chips will travel with the tap and out of the hole.
These taps are also generally stronger and can be run at higher speeds with superior performance.
Taper Tap
Taper Taps
Taper taps have a long slope at their cutting tip. This usually covers the first 7 to 10 threads.
These are typically used to start threads off, but not finish them. The long taper will leave the bottom portion of a hole unthreaded, requiring other taps, like plug taps, to complete the threads.
Taper taps can be used for through-holes, though, since you can push the tap all the way through and apply threads throughout (provided the tap is longer than the material’s thickness). Blind holes, however, will need to be finished with plug taps or bottoming taps after the taper tap cuts the thread’s first pass.
However, if there is enough material thickness for a non-threaded hole portion below blind threads, a taper tap alone can suffice if that non-threaded zone is longer than the tap’s sloped section.
Plug Tap
Plug Taps
Plug tap slopes are shorter - just the first 3 to 5 threads. These let you finish blind holes’ threads started with taper taps. Use plug taps for tap repair or re-cutting threads since they don’t have to cut fresh threads, as with taper taps.
Bottoming taps have no sloped end at all. This allows cutting fully threaded blind holes.
Since completing threaded holes often requires multiple taper styles, investing in a threading tap set will keep these options close at hand.
Spiral Flute Taps
Spiral flute taps have helical flutings, like standard drill bits. As with drill bits, these flutings allow chips to travel up and out of the hole. Chips can only travel upwards in blind holes, making spiral flute taps ideal for tapping their threads.
Given this, spiral flute taps are suitable for softer materials, like ductile steel, that form ‘strings’ of material as they’re cut. The taps themselves can be less durable, though, due to the significant material removed to create the flutings.
Straight flute taps, however, have straight flutings along the full working length of the tap, giving the tap a more even cross-section and a sturdier structure. These taps are commonly designed for materials that are cut into tiny chips, like cast iron.
Forming Taps
The cutting taps discussed so far cut material away. Forming taps deform threads into material. This is best suited to soft materials like aluminium or soft steel. Since there are no chips to remove, there are no flutings.
Forming threads requires more energy than cutting threads, and this means higher costs, but the threads produced are generally stronger than cut threads. This is because the forming process compresses the material into the base of each thread, making those thin spots denser and stronger.
Cutting taps, on the other hand, weaken the material grains to an extent, leaving the threads at more risk of failure - thread stripping. That is something dreaded and avoided by anyone who’s worked with threaded fasteners.
・・・ですが
ネジ穴が潰れた!困った!
そんな時にネジ山の修正に使うのもタップです。
そんなタップにも種類があって、それぞれ用途別に合わせて特徴があります。
初心者DIYの方からプロの方まで絶対に知っておくと役に立つ、
用途別4種類のタップの違いと選び方を紹介します。
ネジ山を切るタップ、でもそのタップにも種類がありまして、大きく分けて4種類のタップがあります。
1)ハンドタップ
2)ポイントタップ
3)スパイラルタップ
4)溝なしタップ(転造タップ)
このタップをどう使い分けるか?そのタップの特徴をご紹介します。
Contents
1 ハンドタップ
2 ポイントタップ
3 スパイラルタップ
4 溝なしタップ(転造タップ)
5 まとめ
ハンドタップ
読んで字の如く、手動でタップを立てる時に使うタップです。
なので、生産工場で量産品にというのではなく、保全だったり、試作品だったり数の少ない作業などに使います。
使い方はこちらのブログで紹介していますのでご覧ください
このハンドタップは4つの溝(小径のM6までは3溝)があり、その溝に切り粉を抱え込むようになっています。
なので、通り穴も止まり穴もどちらにも使えるというのが特徴です。
しかし、量産品の機械での加工には向きません。手でネジを立てるあくまでもハンドタップなのです。
手動で新しいネジ山を立てたり、既存のネジ山の修正に使ったりします。
ポイントタップ
こちらは通り穴用のタップです。
一見、ハンドタップと同じ縦に溝がありますが、3つ溝(M2.6までは2つ溝)で、先端の食い付きは5p(先端の山が5山削れている)となっています。
そして、このポイントタップは、ハンドタップとは違い切り粉を下に落とす構造になっています。先端の形状がハンドタップと違い溝にもう一つ切込みが入っていますよね、削った切り粉はこの溝を滑って下に落ちるようになっています。なので通り穴用なのです。
(タップの先端が尖っていますが、これは製造する時のセンター出しの為です)
また、ハンドタップではないので、基本は機械で量産品の製造に使うタップです。
スパイラルタップ
個人的にはこのねじれている感じが好きです。。。
と個人的な感情は入れずに、この溝がねじれて作られているにはちゃんとした理由があり、切った切り粉がこの溝を沿って上に上がってくるようになっているのです。
つまり、これは止まり穴用のタップなのです。
だって、止まり穴で切り粉が下に落ちたら困りますよね、なので止まり穴用には切り粉が上に上がってくる、このスパイラルタップを使います。
また、これも機械で量産品の製造に使用するもので手動用ではあまり使いません。
というのも止まり穴用なので、奥までネジを切る必要があります。なので食い付きが1.5P(先端の山が1.5山削れている)となっています。1.5山しか削れていないとなると手動でまっすぐにネジ山を立てるのはちょっと難しいのです。
また、手動で止まり穴の修正をするのでしたら、ハンドタップの先(1番)タップ、もしくは中(2番)タップの方でいいかと思います。
ネジ山が痛むのはネジの入り口で、止まり穴の場合、奥の方は痛んでいません。
もし、奥まで傷んでいる場合は新規のタップを立てるのと一緒のやり方でこちらの記事を参考にしてハンドタップを順番に使ってください。
溝なしタップ(転造タップ)
これは、今まで紹介した切削してネジ山を作るものに対して、切るのではなくネジ山を盛り上げてネジを作るタップで切り粉が出ないのが特徴です。
画像はOSGさんよりお借りしました
なので、アルミなど柔らかい材質用に使われます、厳密に言えばスチール用もありますが、硬い材質向きではありませんし、手回しで使う工具ではなく、専門性の高いタップです。
このタップにも通り穴用と止まり穴用があります。